A Sealock egyedi kerékpár- és motortáska-gyártó és OEM-szállító. A jármű táskája valójában két termék egybe van építve:egy lezárt tartály és egy rögzítőrendszer, amelynek túl kell élnie a tartós vibrációt. Másképp gyártják, máshogy hibáznak, és ebben a kategóriában a rögzítés a keményebb fele. Ez az útmutató leírja, hogy a rögzítési rendszer hogyan épül be ténylegesen egy hegesztett héjba, milyen komponensek jellemzőek erre a kategóriára, és hogy a gyártási sorrendet miért a tartó határozza meg, nem pedig a táska.
Miért a hegy vezeti az építést
A legtöbb vízálló terméknél először a tömített testet tervezik, és hozzáadják a hordozórendszert. Egy járműtáskán a sorrend megfordul, mertminden rögzítési pont a sorompó áttörése, és a helyzetét a kerékpár rögzíti, nem a tervező.A heveder helyzetét a kormány átmérője, a felső cső alakja, a nyeregcső hossza vagy az ülés geometriája határozza meg – és ezek a pozíciók határozzák meg a hegesztési térképet, amely meghatározza a szerszámot.
Tehát a fejlesztés során nem a táska az első döntés. Ide mennek a hevederek, és ebből következik minden, ami lefelé van. A hevedercsatlakozó áthelyezése a szerszámok megléte után költséges; az első döntés nem kerül semmibe.
Először a hevederek mennek fel, míg a panel lapos – minden más köréjük épül.
Hegesztett szíjcsatlakozók
A hevedernek belülről vagy egy lezárt héjon keresztül kell elérnie a kerékpárt, és ennek két módja van. A heveder feltekerése a táska testének külső oldalára egyszerűbb és gyengén működik: a heveder csúszik, a táska forog a rudakon, és a terhelés oda koncentrálódik, ahol a heveder megtapad.
A jobb konstrukció ahegesztett port— a héjba hegesztett, megerősített nyílás, amelyen a heveder áthalad, így a terhelést egy erre a célra kialakított elem hordozza, nem pedig a táska testének súrlódása. Három követelmény következik:
A port egy behatolás, tehát külön folyamatablakként van lezárva, saját hegesztési paraméterekkel és saját ellenőrzéssel, pontosan úgy, mint egy szelep.
A teljes felszerelt terhet hordozza, beleértve a kátyúk feletti lökésterhelést is, így a mögötte lévő erősítés legalább annyira számít, mint a hegesztés.
A hibaüzemmódra van tesztelve, nem a névleges terhelésre.A kormánytáska nem romlik el fokozatosan – tart, aztán nem, és a következmény egy táska az első kerékben.
Teherhorgonyok: Fűzve a héj bezárása előtt
Mint minden teherhordó pont kínálatunkban, a horgonyok islapos panelekre varrva nagy feszültséggel a héj hegesztése előtt, így a perforált lábnyom a hegesztett bőr alá kerül. A tisztán hegesztett horgony hosszan tartó nyírás hatására lehámozhat, és a heveder pontosan a nyírást jelenti.
A kerékpár és motor sajátosságai ezen felül:
Hátsó foltok minden hevederhorgony alatt, mivel a terhelést keskeny hevederen keresztül fejtik ki, és egy területen szét kell oszlatni.
Box-X ahol van hely, bár-tack ahol nincs, a sűrűség a terheléshez van állítva, nem pedig maximalizálva.
Ragasztott nylon vagy poliészter szál, Tex 40 vagy nehezebb, UV-stabil, ahol ki van téve.
Redundáns megtartás– egy független csat, amely a horog és hurok mellett van megadva, így a visszatartás soha nem függ egyetlen rendszertől.
A horog és hurok ragasztási probléma
A horog és hurok az alapértelmezett rögzítési felület ebben a kategóriában, és a rögzítés módja határozza meg, mennyi ideig tart. A vezérelv az, amely az összes hegesztett szerkezeten végighalad:a kompatibilis gyanták közötti hegesztés lényegesen megbízhatóbb, mint a különböző anyagok közötti ragasztós kötés.Ha a tépőzáras kötést egy kompatibilis hordozóhoz hegesztik, a kötés anyagösszeolvadás; ahol nem kompatibilisre van ragasztva, az egy ragasztósor, amely saját öregedési viselkedésével rendelkezik.
Két termelési következményt érdemes megemlíteni:
A rögzítési mód az aljzathoz igazítva— kompatibilis anyagra hegesztve vagy hátlappal varrva, ahol az anyagok nem olvasztottak össze.
Ciklusvizsgálat szennyeződés jelenlétében.A laboratóriumban tisztán tapadó, és a beleágyazott útszemcsékkel meghibásodott hevedert nem tesztelték a környezetre nézve, amelyben él. Koszosan körbe-körbe teszteljük, mert így használják.
Port, heveder és fényvisszaverő fólia – három különálló hegesztési varrat, három különálló folyamatablak.
Hegesztési fényvisszaverő film
A fényvisszaverő elemek a járműtáska biztonsági elemei, nem pedig stíluselemek, és ragasztással vagy varrással történő rögzítésük kétféle hibamódot eredményez, amelyet a vásárlók cserébe látnak: a széleken megemelkedő fólia és a vizet beengedő öltésvonalak.
A fényvisszaverő fólia felhegesztése a héjramindkettőt elkerüli. A lezárt felület részévé válik, nem tapad az öregedéshez és nincs perforáció. A gyártási követelmények megegyeznek minden eltérő anyagú hegesztéssel – a paraméterek úgy vannak beállítva, hogy a magasabb üvegátmeneti anyag melegszik először, és az alsóba vezet – és az ellenőrzés specifikus:a fényvisszaverő visszatartást kopás, mosás és UV-sugárzás után tesztelték, mert a fényvisszaverő elem, amely már nem tükröződött, egy biztonsági funkció, amely csendesen lejárt.
Öntött kemény héjak
Néhány termék ebben a kategóriában egyáltalán nem hegesztett zacskó. A merev héjú felső csőzsák azhőformázott, és a folyamatnak megvan a maga logikája:
A habot az öntés előtt szövetre laminálják— jellemzően EVA vagy térhálósított polietilén, amelyet az arcanyaghoz kötnek, majd kompozitként alakítják ki.
Az arcszövetnek el kell viselnie a laminálást, és nyúlnia kell, hiszen ráncosodás nélkül háromdimenziós formát kell felvennie.
A szerszámozási költségek alacsonyabbak, mint a fröccsöntésnél vagy a fúvással, ami életképessé teszi a fröccsöntött héjakat zacskóipari mennyiségben, nem csak műanyagipari mennyiségben.
Egy márka esetében ezt érdemes tudni, mert megváltoztatja a költségbeszélgetést: egy öntött kemény héjú termékhez szerszámok tartoznak, de nem az a szerszámköltség, amelyre egy merev műanyag háznak szüksége lenne.
The Roll Line, naponta kétszer gyűrött
A bukórudas táskákon és az üléscsomagokon a zárópánt minden út elején és végén össze van hajtva – évente több ezer ciklus ugyanazon néhány centiméteren. A termelési válaszok amegerősített hengerszakaszminden zárási vonalnál és a hajtogatási élettartam érdekében választott anyag: a TPU-laminált szövet tolerálja az ismételt hajtogatást, és rugalmas marad hideg időben, ahol a merev bevonatok megmerevednek és végül megrepednek a gyűrődés mentén.Zárószalag kifáradási vizsgálataaz ismételt hajtogatást követően ezért a kategória teszttervének állandó eleme.
A gyártási sorrend
Szerelés elrendezése— a hevederek a célkerékpár geometriájához rögzítve minden más előtt.
Vágás— panelek, erősítő foltok, hevederek és fényvisszaverő fólia tűréshatárig vágva.
Részegység varrás— hevederegységek, kábelköteg alkatrészek, belső elválasztók.
Horgonyvarrás lapos panelekhez— box-X és bar-tack hátlapokkal, nagy feszültség mellett.
Alkatrészek hegesztése— hevedercsatlakozók, szeleprögzítés, fényvisszaverő fólia, ablaktáblák, mindegyik saját paraméterkészlettel.
Testhegesztés— kerületi varratok 27,12 MHz-en, próbahegesztésekkel és leválási tesztekkel minden indításkor.
Zárószerelvény— hengerszalag megerősítése, cipzár beszerelés, csatok és beállítók.
Rezgés- és vízvizsgálat, majd csomagolás.
A termék alapja
Kép
Modell és specifikációk
Gyártási képességet mutat
MOQ
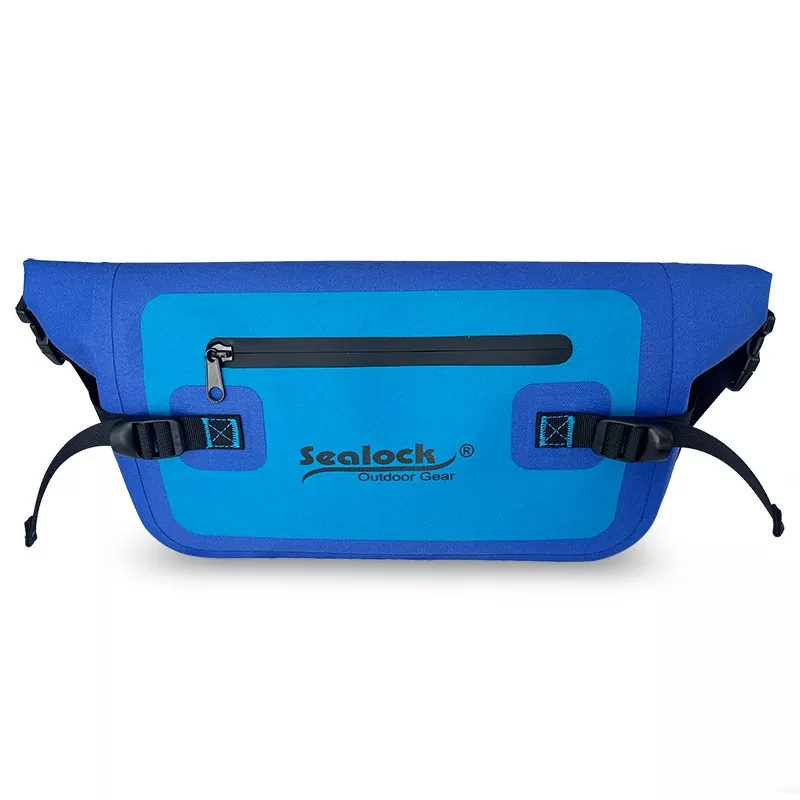
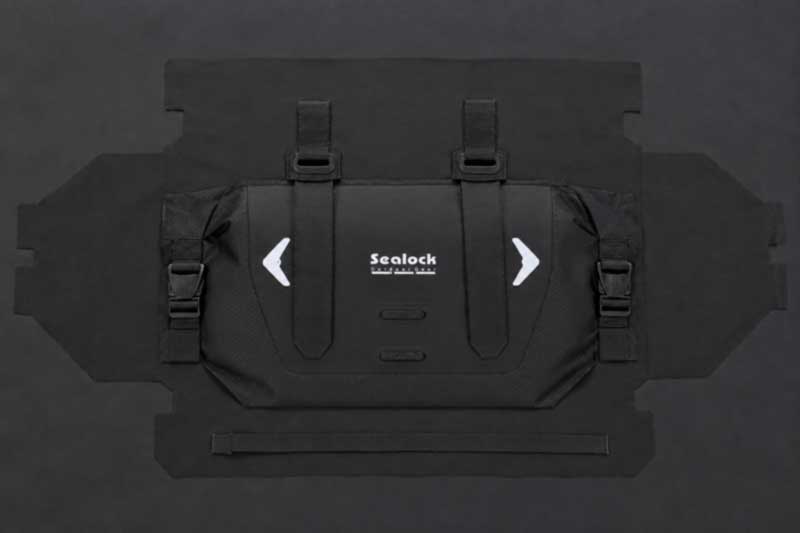
SL-K060B Roll-Top kormánytáska- 7 liter; RF-hegesztett TPU-laminált ripstop; mindkét végén roll-top; menetes öblítőszelep tömítéssel, hegesztett rögzítéssel;két rúdszíj hegesztett nyílásokon keresztülplusz egy független rögzítőcsat; négy hegesztett fényvisszaverő elem; IPX6.
Hegesztett hevedernyílások, szeleprögzítés és fényvisszaverő fólia egy héjban – négy különálló folyamatablak
300
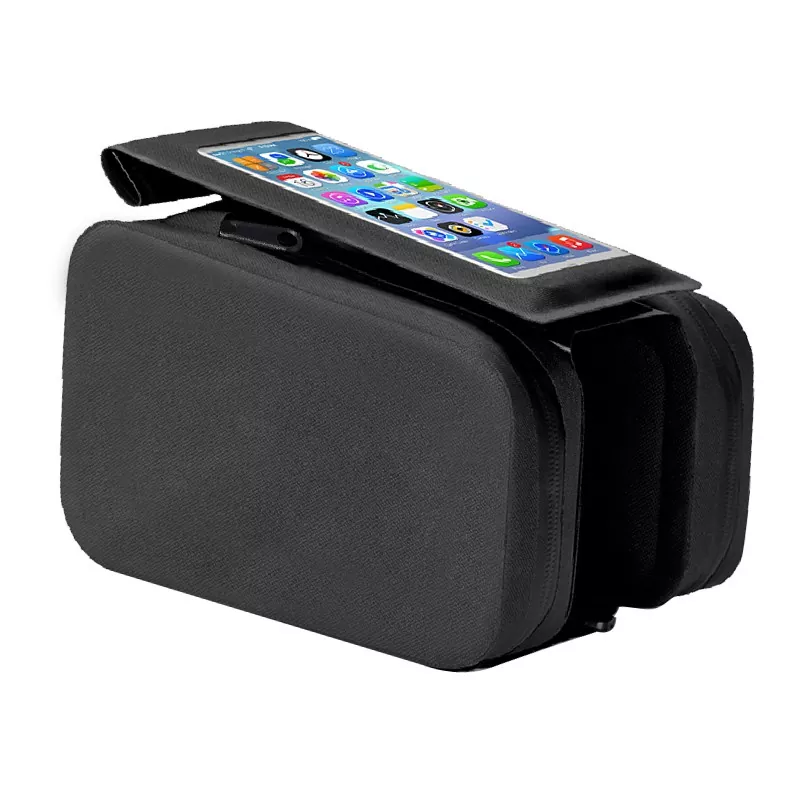
SL-K041 Top Tube Bag telefonablakkal — öntött EVA kemény héj; átlátszó érintős ablak felhajtható fedéllel; két cipzáras rekesz; kábel port; három tépőzáras pánt; kerek, aero és karbon felső csövekhez illeszkedik.
Hőformázott héj átlátszó ablakkal és kábelcsatlakozóval – a hegesztéstől eltérő eljárás
500
SL-K054 3D Shell nyeregtáska- 1 liter; TPU;3D öntött héj belső hullám alakú ütéselnyelő párnával; Elhajlás ellen tervezett hevederek; két felpattintható pánt plusz egy gumicsat; fényvisszaverő pánt; hátsó lámpa horog; ISO 9001.
Öntött 3D forma belső párnával és elhajlásgátló pánttal
300
SL-K001 hegesztett kerékpár első táska- 10 liter; 500D PVC háló ABS-szel; nagyfrekvenciás hegesztett varratok; vízálló belső zseb; IPX6; BSCI, ISO 9001; minta 7-10 nap.
Hegesztett héj merev ABS komponenssel kombinálva
200
SL-C704 Motorkerékpár nyeregtáskák 80L— 80L mint 40L×2;50 kg teherbírás; tartós PVC; tépőzáras és két állítható hosszúságú pánt; erős vállpántok; fényvisszaverő jelek mindkét oldalon.
A horgonyokat 50 kg-os terhelésre tervezték, tartós autópálya-vibráció mellett
300-500
SL-C668 Hátsó táska 40L- 40 liter; 50 kg teherbírás; erős, tartós PVC,zökkenőmentesen hegesztett, törlőkendő tiszta; fényvisszaverő logók mindkét oldalon.
Varrat nélküli hegesztett test nagy méretben, hegesztett fényvisszaverő elemekkel
300-500
A rögzítés elrendezése, a heveder és a port konfigurációja, a rögzítő hardver, a fényvisszaverő elhelyezés, a szelep, a héj felépítése és a márkajelzés mind megrendelésenként megadható, vagy egy termék vázlatból is fejleszthető. A szerszámokat külön kell megadni, ha egyedi héjra vagy öntött alkatrészre van szükség. Mintavétel 7–15 nap, gyártás 30–45 nappal a jóváhagyás után, Dongguanból vagy Ho Si Minh-városból.
Minőségellenőrzés
A gyártás ISO 9001 minőségbiztosítási rendszer szerint zajlik, három szintre osztva –IQC(bejövő bevonatos szövet a bevonat vastagsága, adhéziója és hegeszthetősége érdekében, plusz heveder, horog és hurok, csatok, szelepek, fényvisszaverő fólia, EVA és ABS alkatrészek az aláírt szabvány szerint),IPQC(vágástűrés, hegesztési varratok integritása a karosszéria varratoknál, hevedernyílások, szeleprögzítések és fényvisszaverő fólia, horgonyvarrás a hátlap ellenőrzésével és a rögzítés összeszerelése, a mintahegesztések leválasztási tesztjével minden futás megkezdésekor), ésOQC(AQL mintavétel, vízsugaras tesztelés a bejelentett minősítés szerint, és aranyminta összehasonlítás, elérhető SGS vagy QIMA vizsgálat). A tömeggyártás előtt egy gyártás előtti mintát hagynak jóvá, és minden szállítás előtt egy végső ellenőrzést végeznek.
A kategória-specifikus laborprogram:rezgésvizsgálat terhelt tartókon, horog és hurok ciklusvizsgálat szennyeződés jelenlétében, heveder és nyílás szakítószilárdsága névleges terhelés mellett és azt meghaladó terhelés mellett, zárószalag kifáradása a görgősoroknál, szeleptömítés tesztelése ismételt ciklus után, fényvisszaverő visszatartás kopás, mosás és UV, hideg flexió, valamint só és útfelületi expozíció után, valamint a tapadási szilárdság hámlasztási terhelés alatt.
GYIK: Kerékpáros és motoros táskák gyártása
K: Miért határozza meg a szerelési rendszer a szerszámokat? V: Mivel a hevederek helyzetét a kerékpár geometriája határozza meg, nem a tervező, és minden rögzítési pont a lezárt héj behatolása. Ezek a pozíciók beállítják a hegesztési térképet, amely beállítja a szerszámot. Döntse el őket a szerszámozás előtt, és ez nem kerül semmibe; utána mozgasd és drága.
K: Mi az a hegesztett szíjcsatlakozó, és miért nem tekerheti a pántot a táska köré? V: A hegesztett nyílás egy megerősített, lezárt nyílás, amelyen a heveder áthalad, így a terhelést egy erre a célra kialakított funkció hordozza. A test köré tekert heveder csúszik, lehetővé teszi a táska forgását, és oda koncentrálja a terhelést, ahol éppen megfogja.
K: Hogyan kell a tépőzárat rögzíteni? V: Lehetőség szerint kompatibilis hordozóra hegesztve, mivel a kompatibilis gyanták közötti hegesztés sokkal megbízhatóbb, mint a különböző anyagok közötti ragasztó. Ahol az összeolvadás nem lehetséges, hátlappal összevarrva. És ciklustesztelni kell szennyeződés jelenlétében, mert így használják.
K: Miért érdemes fényvisszaverő fóliát hegeszteni, nem varrni vagy ragasztani? V: Mivel a ragasztó megemeli a széleket, a varrás pedig átlyukasztja az akadályt. A hegesztett fólia a lezárt felület részévé válik, és kopás, mosás és UV-sugárzás után ellenőrizzük a fényvisszaverő visszatartást.
K: Hogyan készül az öntött kemény héj, és drága-e a szerszámozás? V: Hőformázott – az arcszövetre laminált, majd kompozitként kialakított hab. A szerszámozás kevesebbe kerül, mint a fröccsöntés vagy a fúvás, így a fröccsöntött héj nem csak műanyag térfogatnál, hanem zacskótérfogatnál is életképes.
K: Mi a meghatározó teszt ebben a kategóriában? V: Rezgés a betöltött tartón. A járműtáska nem hibásodik meg fokozatosan, ezért a rögzítést a meghibásodás következményeire, nem pedig a névleges terhelésére tesztelik – és a rögzítő hardvert a horog és hurok nélkül határozzák meg ugyanezen okból.
Beszélj a Gyárral
Egyedi kerékpár vagy motorkerékpár táska gyártásba helyezéséhez forduljon a Sealockhoz a telefonszámoninfo@sealock.com.hkvagy +86-769-82009361. Több mint húsz év nagyfrekvenciás hegesztés és ipari varrás egy fedél alatt, hegesztett hevedercsatlakozók és fényvisszaverő fólia, öntött héj, vibrációtesztelt rögzítőrendszerek, ISO 9001 gyártás és kettős Kína-Vietnam gyártás.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик