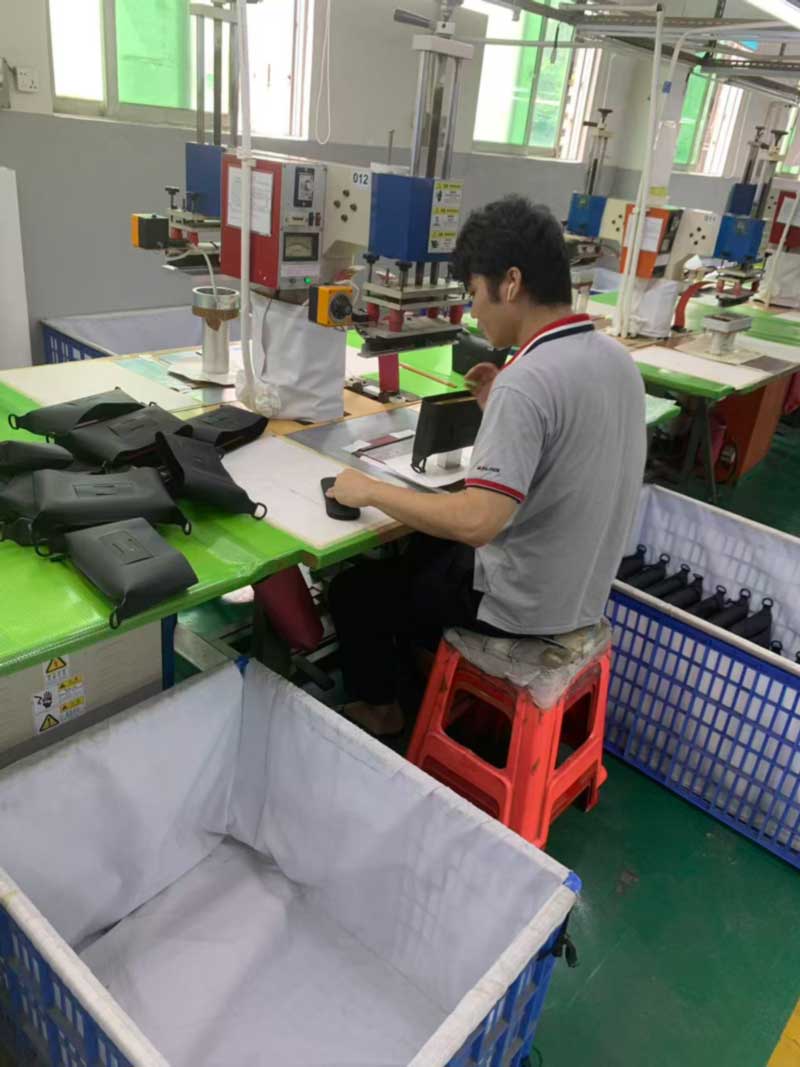
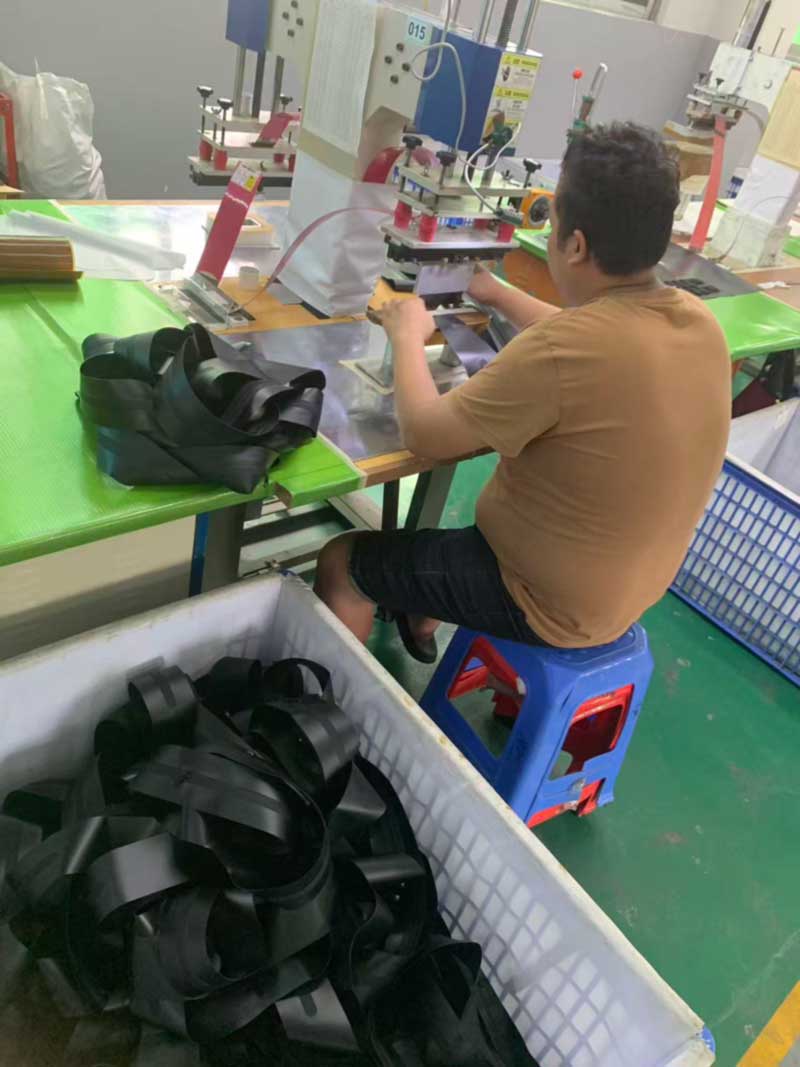
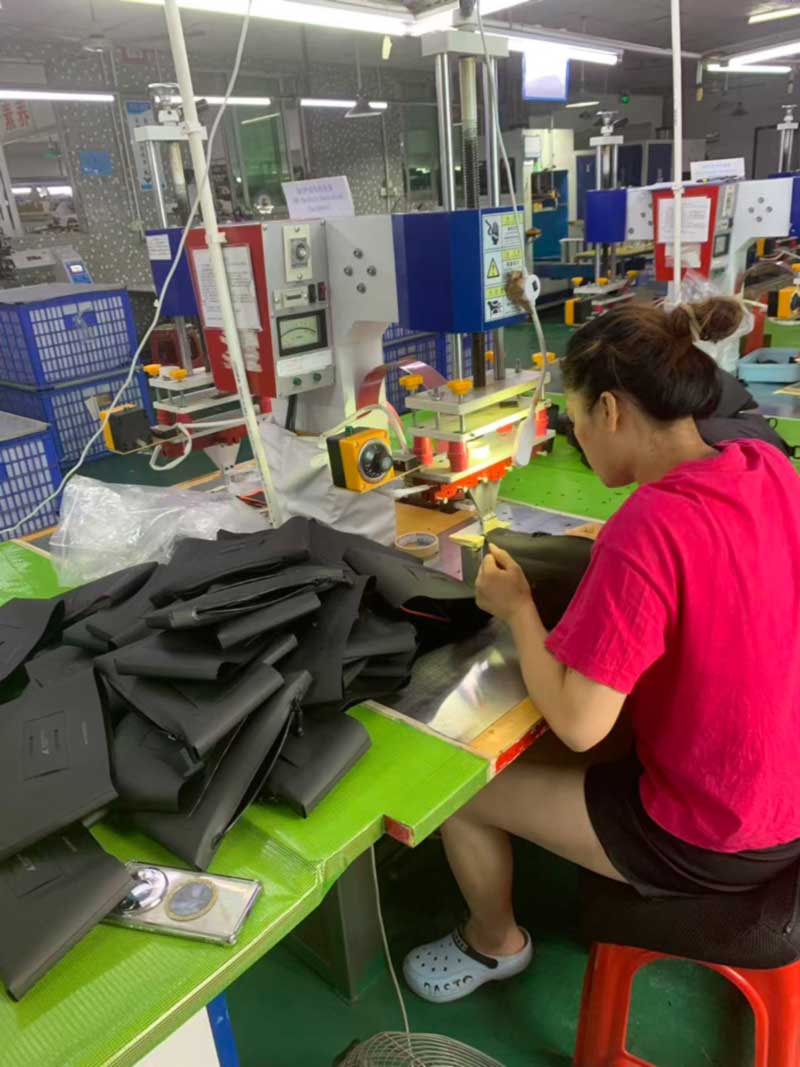
Álljon a hegesztőcsarnokunk élére, és számolja meg az állomásokat. Mindegyiknek van egy-egy sablonos szám a gépre – 011, 012, 015, 020, 021 –, saját présbe szorított matrica, saját alkatrésztálcája, és saját bélelt tartálya a kész alkatrészek elfogására. Egyikük sem készít táskát. Mindegyikük készít egy darabot.
Ez az a rész, amivel a hegesztett konstrukciókat ritkán látják a vásárlók, és ez határozza meg az átfutási időt, a szerszámköltséget és azt, hogy miért nem lehet fényképről idézni egy hegesztett terméket.
Minden állomásnak van saját matricája, saját alkatrésztálcája és saját szemetes. Egyikük sem csinál egy egész táskát.
A varrott táskákat panelekből állítják össze; a hegesztett zsákokat alkatrészekből állítják össze
A hagyományos varrott csomag a gépen összeillesztett lapos panelekből épül fel, és a legtöbb apró funkciót – fogantyút, D-gyűrűs fület, kompressziós hurkot – úgy adnak hozzá, hogy hevedert varrnak a panelre, ahogyan azok egymáshoz illeszkednek. A helymeghatározást a kezelő keze és a varratráhagyás végzi.
A hegesztett konstrukció nem így működik. A hegesztési varratnak egyenletes nyomásra van szüksége, és egyenletesen kell elhelyezkednie a teljes felületén, ami azt jelenti, hogy minden elemnek simán kell ülnie egy stancolt metszetben ahhoz a tulajdonsághoz. A fogantyús horgonyplatform egy matrica. A D-gyűrűs rögzítési tapasz egy másik. Ismét egy párnázott hátlap szellőzőcsatornákkal, és az egyes hevederhurkok egybe hegesztve, mindegyik cipzárvég megerősítése, minden alaplemez.
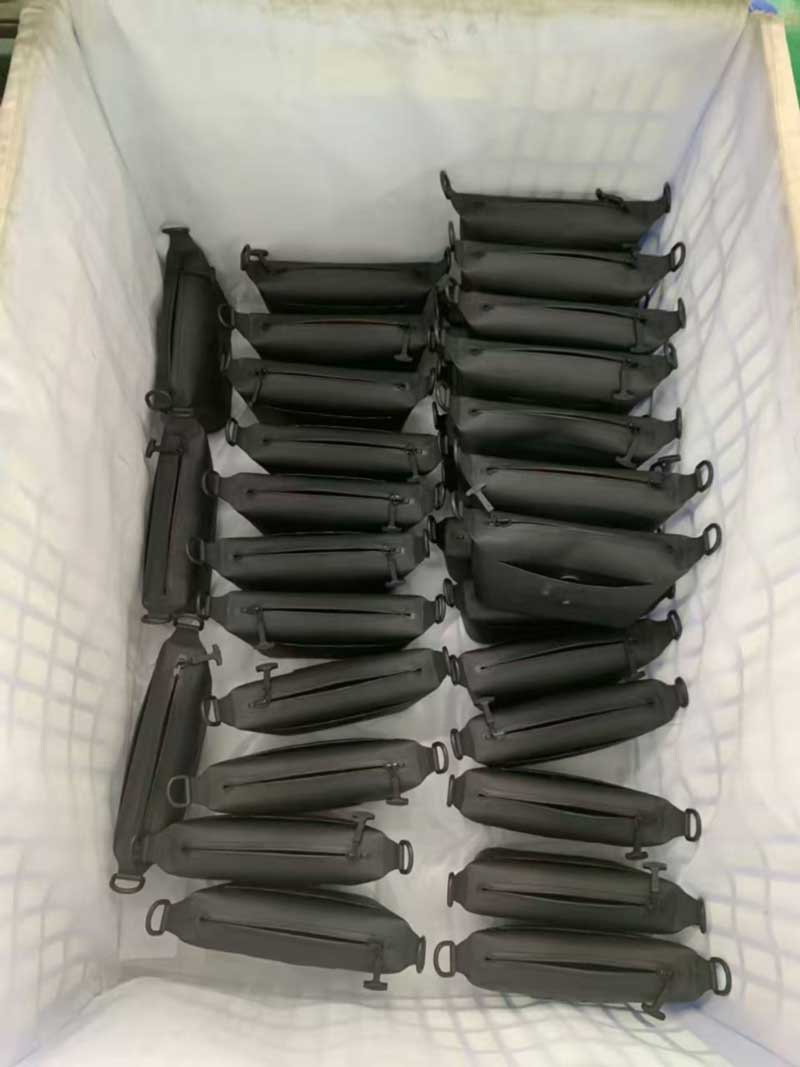
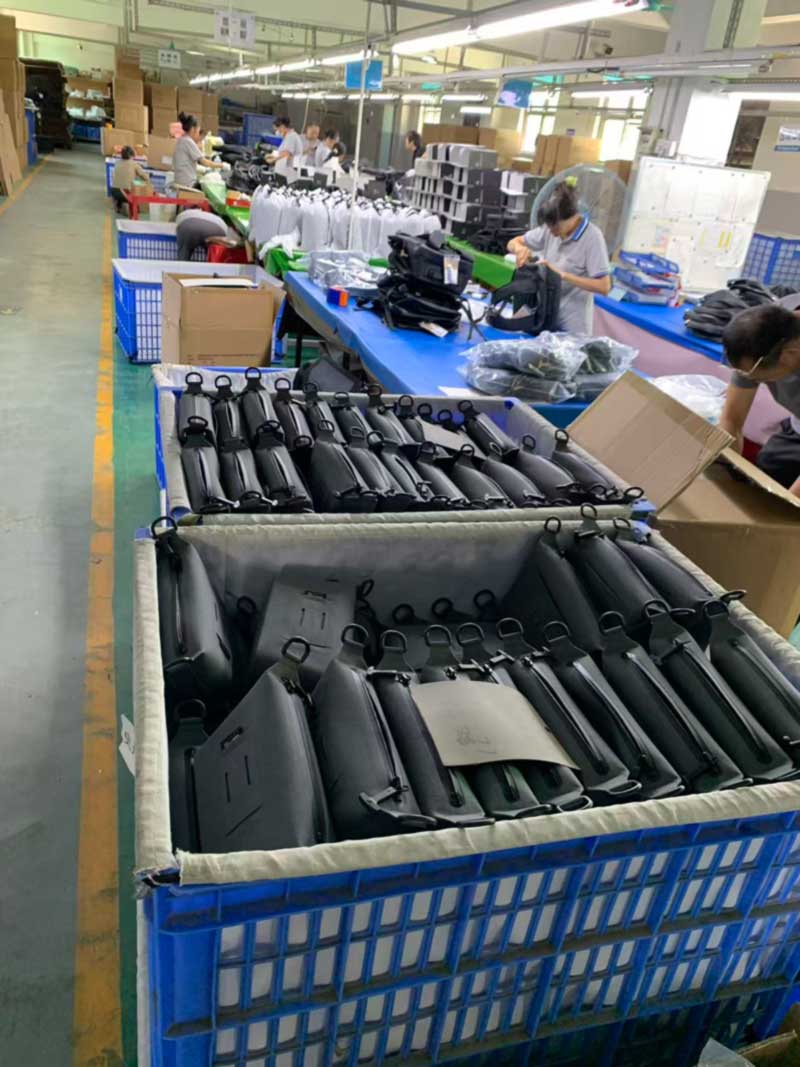
Számolja össze őket egy közepes méretű csomagban, és a szám húsz-harminc hegesztett részegység között landol a végső bezárás előtt, mindegyiket saját állomáson állítják elő, mindegyik a saját tárolójában halmozódik fel, és mindegyiknek megfelelő mennyiségben kell a végső összeállításhoz megérkeznie. A folyosón futó kukák nem tárolók. Ezek egy olyan felépítés folyamatban lévő munkái, amelyek inkább párhuzamosak, mint lineárisak.
A hevederhurkok és horgonyfoltok tételesen hegesztettek, megelőzve azokat a paneleket, amelyekre rögzíteni fogják.
Mit jelent ez a szerszámozás, a mintavétel és a MOQ szempontjából?
Három gyakorlati következmény következik, amelyek magyarázatot adnak a vásárlók által az árajánlat szakaszában feltett kérdések többségére.
Először is a szerszámozás. Minden új jellemzőgeometriának szüksége van egy szerszámra. A meglévő horgony- és hurokgeometriánkat újrafelhasználó csomag szinte semmilyen új szerszámot nem tartalmaz; egy csomag, amely bemutatja a saját hardverformáit, egy másik fogantyúprofilt és egy új hátlapi csatornamintát, több szerszámot hordoz, mielőtt az első minta létezik. Ez az oka annak, hogy két, hasonlóan összetettnek tűnő táska nagyon eltérően tud idézni, és ezért kérdezzük korán, hogy melyek azok a részletek, amelyek valóban márkaspecifikusak, és melyik egyszerűen a referenciafotón megjelenő változat.
Másodszor, mintavételi idő. Szabványos mintaablakunk 7-15 nap, és az, hogy egy program ebbe a tartományba kerüljön, szinte teljes egészében szerszámkérdés, nem pedig összeszerelés. A kocka kivágása és bizonyítása napokig tart; a minta összeállítása órákat vesz igénybe.
Harmadszor, minimális rendelési mennyiség. A legtöbb modell 300 darabos MOQ-ja nem önkényes kereskedelmi padló. Ez az a pont, ahol a szerszámbeállítás, az első darab jóváhagyás és a vonalváltás húsz állomáson ésszerű egységköltséggé amortizálódik. Ez alatt a táskánkénti beállítási költség gyorsabban emelkedik, mint azt a legtöbb vásárló elvárja.
A másik oldala az, hogy ha már léteznek a kockák, az ismételt parancsok gyorsak és következetesek. Az állomás minden alkalommal ugyanazt a fúziós ciklust hajtja végre, ahelyett, hogy egy kezelőre támaszkodna, aki szemmel reprodukálja a varratráhagyást, ezért a hegesztett programok általában kisebb eltérést mutatnak a gyártási sorozatok között, mint a varrott egyenértékűek.
Az a jellemző, amely nem tud simán elhelyezkedni a szerszámban, nem hegeszthető – a geometria dönti el a szerszámokat, mielőtt a kialakítást rögzítené.
Azok az alkatrészek, amelyek önálló termékek
A padlón nem minden összetevő. Ugyanazok az állomások, amelyek a horgonytapaszokat hegesztik, komplett kis darabokat is gyártanak – hegesztett palackhevedereket, műszaki tasakokat, kúpos hevederdobozokat –, amelyek kész egységként kerülnek le a sorból, nem pedig részegységként.
Ezeket érdemes megemlíteni, mert a márkák gyakran alábecsülik őket. Egy kis hegesztett tartozék majdnem ugyanazt a szerszámterhelést hordozza, mint egy nagy: még matricákra van szükség, első darab jóváhagyásra, saját színszabványra. Amit nem jelent, az az összeszerelési munka, ezért a kiegészítők gyakran a leghatékonyabb módja annak, hogy egy márka bővítse a kollekcióját – és az is, hogy egy hátizsák árának töredékéért történő jegyzés ritkán tükrözi, hogy valójában mennyibe kerül az összeállítás.
Kész hegesztett hevederek – ugyanazokon az állomásokon, ahol nagyobb csomagokhoz is gyártanak alkatrészeket.
Három ügyfél, három teljesen különböző csomag, egy délután
Az emelet túlsó végén az 1. Csomagolási Csoport három programot futtatott egyszerre, és a köztük lévő különbség jól mutatja, mit is jelent a gyakorlatban a "kiskereskedelmi készenlét".
Egy program nyomtatott, összecsukható kartondobozokba csomagol, egységenként külön fehér húzózsinóros porzsákkal – ez egy kiskereskedelmi polc bemutató, ahol a doboz a termékélmény része. A második csomag nyomtatott levelezőtasakokba kerül, amelyeken termékazonosító és hatósági jelzések találhatók, és közvetlenül a fogyasztókhoz történő szállításhoz készült, ahol a vásárló először maga a táska érinti meg. A harmadik sima, egyedi poli-zsákokba csomagol export kartondobozokba, amelyekre a vevő saját karton jelölései vannak rányomtatva, és nem ajtóküszöböt, hanem elosztóközpontba szánják őket.
Ugyanaz a gyár, ugyanaz a hét, a késznek három különböző meghatározása. Mindegyiknek megvan a saját komponenslistája, saját számlálási logikája és meghibásodási módjai, és egyikük sem tűri, hogy egy futás végén rögtönözzön. A csomagolóelemek rendelése és felszerelése a gyártási terv szerint ugyanúgy történik, mint a karosszériaszövet, mert a porzsákok kivételével komplett konténer nem szállítható.
1. csomagolási csoport: kiskereskedelmi kartondobozok, egységenkénti porzsákok és két másik kicsomagolási formátum ugyanazon a délutánon.
Ahol a hegesztőcsarnok találkozik a saját kompressziós tartományunkkal
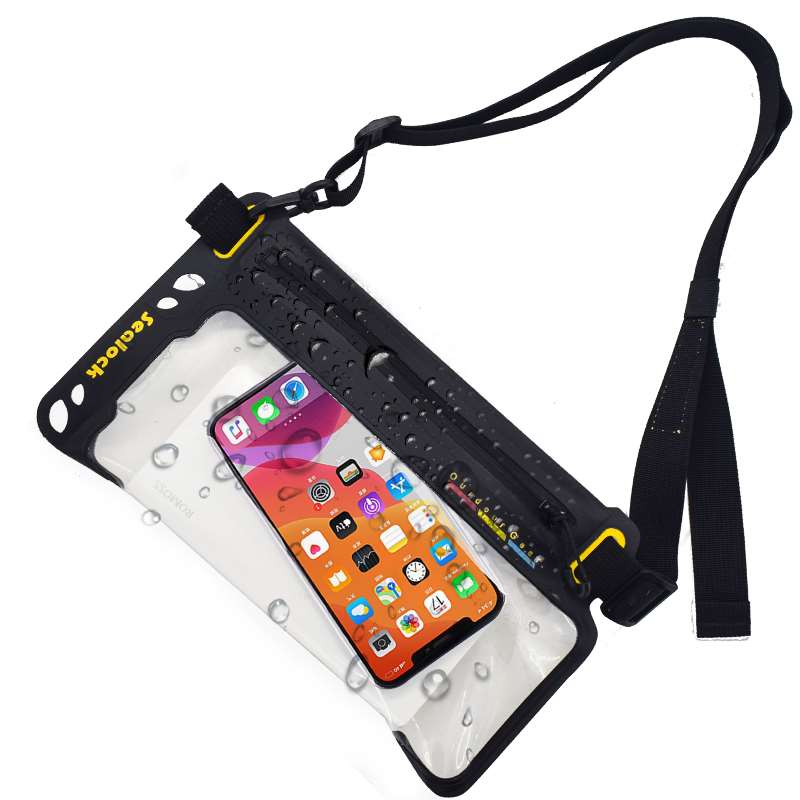
A fenti részösszeállítási logika is ezért a miénkkompressziós zsák integrált szivattyúvalúgy néz ki, ahogy. A szivattyúház nincs zsebbe illesztve és összevarrva; közvetlenül a karosszéria panelbe van hegesztve egy erre a célra kialakított állomáson, a házprofil körül stancolással, ami lehetővé teszi az interfész tömítését, nem pedig pusztán letakarását.
Ugyanez vonatkozik a szelepre iskézi szivattyús változatés mindkettőn a hegesztett ablakkeret. Ezek mindegyike külön állomás, külön szerszám és külön beépített ellenőrzés, és mindegyiket a szokásos vákuumvisszatartási eljárásunkkal ellenőrizzük a késztermékben – evakuáljunk, huszonnégy órán át álljunk, meghatározzuk a levegőveszteséget.
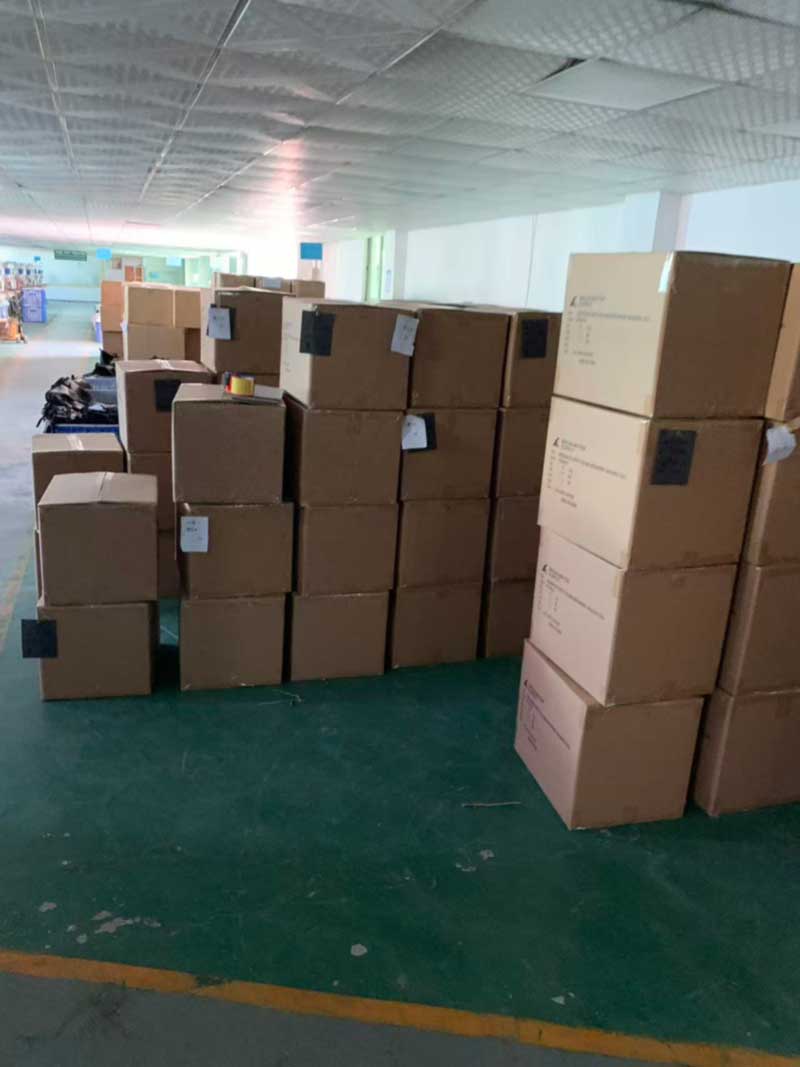
A vevő saját specifikációja szerint jelölt kartondobozok, átvételre rendezve.
Hegesztési programot megadó vásárlóknak
A velünk együtt fejlesztők számára az a hasznos következtetés, hogy a jellemzőgeometriát az anyaggal és a kapacitással egyenrangú költségtényezőként kell kezelni. Egy bevált horgony vagy hurokgeometria újrafelhasználása, ahol a márkának nincs határozott elképzelése róla, és a szerszámok költségvetését arra a két vagy három részletre költik, amelyek valóban jellegzetesek, rövidebb időn belül jobb terméket állítanak elő, mint az újdonság egyenletes elosztása a táska minden részén.
A Sealock több mint 20 éve gyárt hegesztett vízálló eszközöket, amelyek során nagyfrekvenciás hegesztés és házon belüli varrás fut egymás mellett Dongguanban és Ho Si Minh-városi üzemünkben, így a vásárlók a specifikáció újratárgyalása nélkül választhatják ki a tarifapozíciójuknak megfelelő származást. A szabványos feltételek a következők: FOB Guangdong, 7–15 nap mintavételnél, 30–45 nap tömeggyártásnál, és MOQ 300 darabtól a legtöbb modellen, az IQC, IPQC és OQC ellenőrzőpontokkal standard, és kérésre SGS vagy QIMA ellenőrzés is elérhető. A kiskereskedelmi kartonok, porzsákok, nyomtatott levelezők, hangcímkék és a vevő által meghatározott kartonok jelölése házon belül történik.
Rajzokért, mintákért vagy árajánlatért vegye fel velünk a kapcsolatot a telefonszámoninfo@sealock.com.hk.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик